

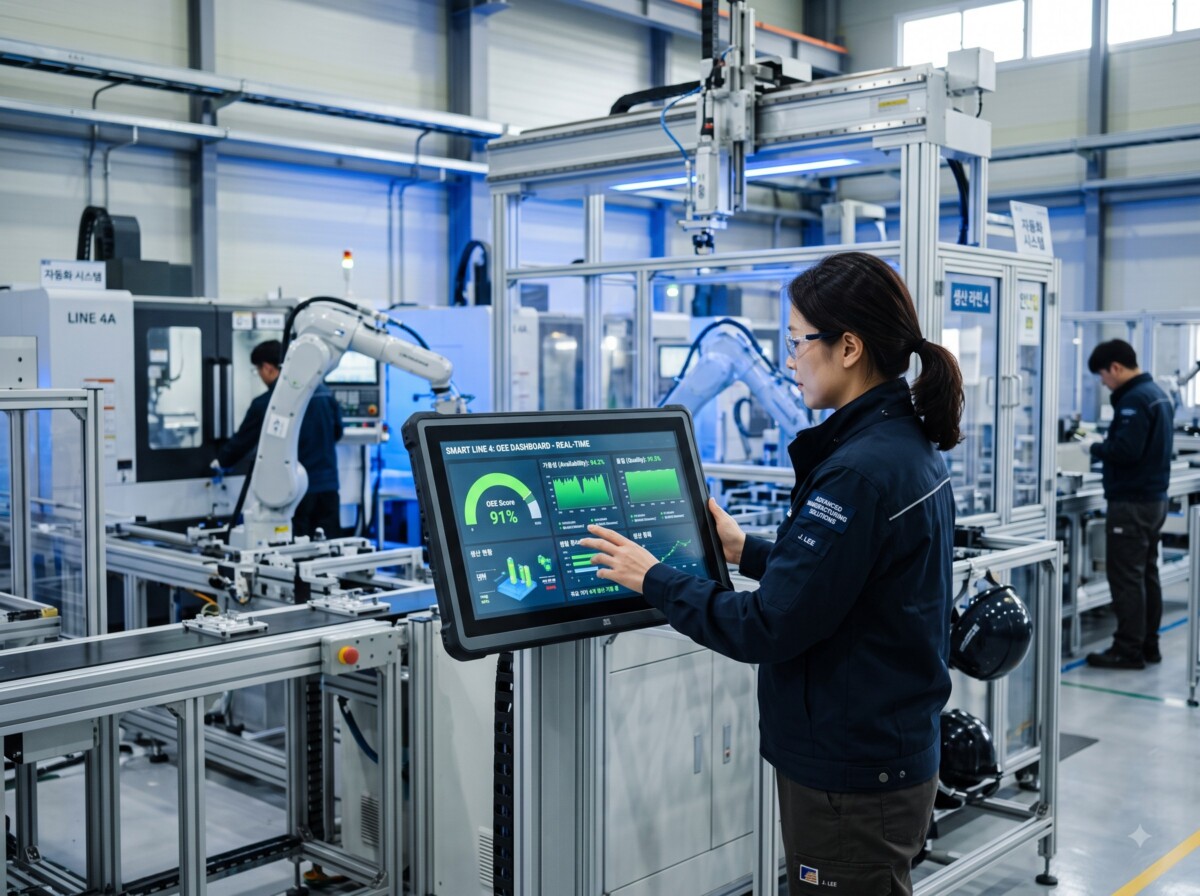
단순히 기계가 켜져 있는 가동 시간의 함정에서 벗어나, 생산 현장의 숨은 비가동과 성능 저하를 데이터로 투명하게 드러내는 실전 개선 전략을 제시합니다.
1. 설비는 종일 돌았는데, 왜 기대했던 생산량이 안 나올까?
“우리 공장 1호기 설비 가동률은 85%가 넘는데, 왜 일일 생산 목표치는 매번 턱없이 모자랄까?”
생산팀장과 공장장이 회의실에서 가장 자주 부딪히는 딜레마 중 하나입니다. 설비 가동 일지를 보면 기계는 아침부터 퇴근 시간까지 거의 멈추지 않고 돌아간 것으로 기록되어 있습니다. 하지만 퇴근 무렵 최종 양품 집계표를 받아보면 계획했던 수량에 한참 미치지 못합니다.
현장에서는 흔히 “작업자가 손이 느려서 그렇다”, “원자재 품질이 들쑥날쑥해서 세팅을 자주 바꿨다”라며 사람의 숙련도나 외부 환경 탓으로 돌리곤 합니다. 하지만 현상의 밑바닥을 데이터로 분해해 보면 근본적인 원인은 ‘가동 시간’이라는 지표의 맹점에 있습니다.
기계에 전원이 들어와 모터가 돌고 있다고 해서 온전히 가치 있는 제품을 생산하고 있는 것은 아닙니다. 작업자가 자재를 가지러 간 사이의 30초 대기, 공구 마모로 인한 미세한 속도 저하, 시운전 중 발생한 미세 불량 등이 켜켜이 쌓여 생산성을 갉아먹고 있는 것입니다. 이 숨은 손실을 정밀하게 측정하고 제거하기 위해 필요한 지표가 바로 설비 종합 효율(OEE, Overall Equipment Effectiveness)입니다.
2. 상식의 해체: ‘기계가 켜져 있는 시간’은 생산성이 아닙니다
전통적인 제조 현장에서는 오랫동안 ‘설비가 멈추지 않고 켜져 있는 시간 = 생산성’이라는 가정을 당연하게 받아들여 왔습니다. 그래서 고장으로 인한 대형 정지만 없으면 공장이 잘 돌아가고 있다고 안심하곤 했습니다.
하지만 제품 생산의 물리적 본질로 돌아가 따져보겠습니다. 투입된 설비 자산이 창출하는 진짜 가치는 오직 ‘설계된 정격 속도로, 완벽한 양품을 생산하는 시간’에서만 나옵니다.
이 본질을 수식으로 쪼개어 보면 세 가지 요소의 곱으로 정의됩니다:
- 시간 가용성(Availability): 계획된 시간 중 실제로 설비가 가동된 시간의 비율 (고장 정지, 셋업/교체 시간 손실 배제)
- 성능 효율(Performance): 기계가 원래 낼 수 있는 설계 속도(Ideal Cycle Time) 대비 실제 생산 속도의 비율 (미세 정지, 속도 저하 손실 배제)
- 품질률(Quality): 전체 생산 수량 중 재작업이나 폐기 없이 통과한 양품의 비율 (초물 불량, 공정 불량 손실 배제)
한국표준협회 스마트팩토리 가이드 등 공인 제조 표준에서도 가동 시간 중심의 단순 지표에서 벗어나, 이 세 가지 축을 통합한 정밀 측정을 권장하고 있습니다. 가동률 수치 뒤에 숨은 미세 로스를 분리해 내는 것이 공장 생산성 혁신의 첫걸음입니다.
3. 엑셀 수기 집계로는 절대 잡을 수 없는 ’30초의 미세 정지’
많은 공장이 여전히 작업자가 퇴근 전 작성하는 수기 작업일지나 엑셀 파일에 의존해 일일 효율을 계산합니다. 하지만 작업자가 1분 미만의 미세 정지나 순간적인 속도 저하를 일일이 초 단위로 수첩에 적어둘 수는 없습니다.
결국 작업일지에는 “14:00~14:30 원자재 교체”와 같은 굵직한 사건만 적히고, 하루 동안 수십 번 발생한 20초~30초짜리 자재 걸림(Jam)이나 공구 위치 보정 시간은 ‘정상 가동’으로 둔갑하게 됩니다. 이 왜곡된 데이터가 모여 “가동률은 85%인데 생산량은 부족한” 미스터리를 만듭니다.
현장에 진짜 필요한 것은 작업자에게 기록 부담을 지우는 무거운 전산 양식이 아닙니다. 설비의 신호나 터치 한 번으로 순간적인 비가동 사유를 1초 만에 감지하고 분류하는 설비 종합 효율 자동 분석 체계입니다.
엠이에스코리아는 현장 설비의 통신 신호와 작업자의 직관적인 터치 인터페이스를 가볍게 결합하여, 현장의 숨은 비가동 요인을 실시간 파이프라인으로 시각화합니다.
👉 공장의 숨은 비가동 손실을 찾아내는 MES 도입 상담하기
4. 복잡한 센서 공사 없이, 모든 업종에 적용하는 데이터 표준
“우리 공장은 구형 기계가 많고 PLC 기종도 제각각이라 효율 분석 시스템은 무리입니다.”
“금속 가공이나 사출, 조립 라인마다 공정이 달라서 표준화가 어렵지 않나요?”
현장 관리자분들이 가장 많이 주저하시는 이유입니다. 하지만 설비의 신호 체계는 업종이나 기계 연식과 상관없이 본질적으로 단순합니다:
- 가동/정지 상태 신호 (Run/Stop)
- 사이클 완료 카운트 신호 (Shot/Pulse)
- 알람 발생 신호 (Error/Fault)
이 세 가지 기초 신호만 디지털로 받아내거나 가벼운 웹 키오스크 입력으로 연결하면, 금속 가공, 플라스틱 사출, 프레스, 조립 라인 등 어떤 제조 현장이든 완벽한 설비 종합 효율 분석 엔진을 가동할 수 있습니다.
엠이에스코리아는 특정 하드웨어나 특정 외산 장비에 종속되지 않는 범용적이고 유연한 아키텍처를 지향합니다. 공장 전체를 뜯어고치는 과도한 설비 투자 대신, 저렴한 초기 도입비로 병목이 가장 심한 핵심 라인부터 도입하여 가시적인 생산성 향상을 체감할 수 있도록 지원합니다.
5. 공장장과 설비보전팀이 체감하는 3가지 변화
데이터 기반의 효율 분석 체계가 현장에 자리 잡으면 공장 운영 방식은 근본적으로 바뀝니다. 스마트제조혁신추진단 스마트공장 사업관리시스템의 주요 구축 사례에서도 다음과 같은 구체적 변화가 입증되고 있습니다:
- 설비 비가동 원인의 명확한 랭킹화 (Pareto Analysis)“기계가 자주 멈춘다”는 막연한 느낌 대신, ‘금형 온도 안정화 지연 32%’, ‘자재 공급 슈트 걸림 24%’처럼 가장 먼저 해결해야 할 낭비 요소를 명확한 데이터로 파악합니다.
- 작업 조(Shift)별, 작업자별 사이클 타임 편차 평준화주간조와 야간조, 숙련공과 신규 작업자 사이의 사이클 타임 격차를 확인하고, 작업 표준을 개선하여 전체 라인의 밸런스를 맞춥니다.
- 사후 수리에서 계획 보전으로의 전환미세 정지가 급증하는 패턴을 사전에 감지하여, 설비가 완전히 멈춰 서기 전에 예방 정비를 수행함으로써 치명적인 다운타임을 방지합니다.
6. 숫자의 착시를 걷어내고 진짜 제조 경쟁력을 만드십시오
경영진에게 보고하기 좋은 겉보기 가동률 90%는 공장을 부유하게 만들어주지 않습니다. 단 65%의 OEE라도, 현장의 숨은 낭비를 투명하게 인정하고 하루 1%씩 개선해 나가는 공장이 결국 최고의 원가 경쟁력을 갖추게 됩니다.
가장 밑바닥의 제조 데이터부터 정직하게 측정하는 설비 종합 효율 개선 파이프라인이야말로 스마트 팩토리의 흔들리지 않는 기초입니다.
엠이에스코리아의 실용적인 시스템 철학과 함께, 우리 공장의 진짜 잠재력을 깨워보시기 바랍니다.

